
Klasické měrky mají ve výrobě stále pevné místo. Jenže tempo výroby, tlak na kratší reakční časy a potřeba kontrolovat více znaků přímo na dílně mění způsob, jakým se na měření díváme. Tam, kde dříve stačila posuvka, kalibr nebo sada koncových měrek, dnes často nastupuje bezkontaktní měření dílů, 3D inspekce ve výrobě a porovnání skutečného stavu s CAD modelem.
Nejde ale o jednoduchou výměnu jednoho nástroje za druhý. Bezkontaktní měření nenahrazuje klasické měrky ve všech situacích. Mnohem přesnější je říct, že rozšiřuje možnosti kontroly kvality, hlavně tam, kde rozhoduje rychlost, průchodnost, práce s digitálními daty a in line kontrola kvality.
Kde bezdotykové měření dílů dává větší smysl než klasické měrky
Když se měří jednoduchý rozměr na stabilním dílu a požadavek na dokumentaci je minimální, klasické měrky jsou často nejrychlejší cesta. Operátor vezme kalibr, během pár vteřin potvrdí shodu a pokračuje dál. Tohle je důvod, proč kontaktní metody z výroby nezmizí.
Situace se mění ve chvíli, kdy je potřeba kontrolovat tvar, polohu více prvků najednou, složitou geometrii nebo velké sestavy. U svařenců, lisovaných dílů, plastových výlisků nebo plechových sestav bývá kontaktní měření pomalé, závislé na zkušenosti pracovníka a obtížně škálovatelné pro 100% kontrolu. Právě tady se bezkontaktní měření a optická kontrola kvality ve výrobě dostávají do silné pozice.
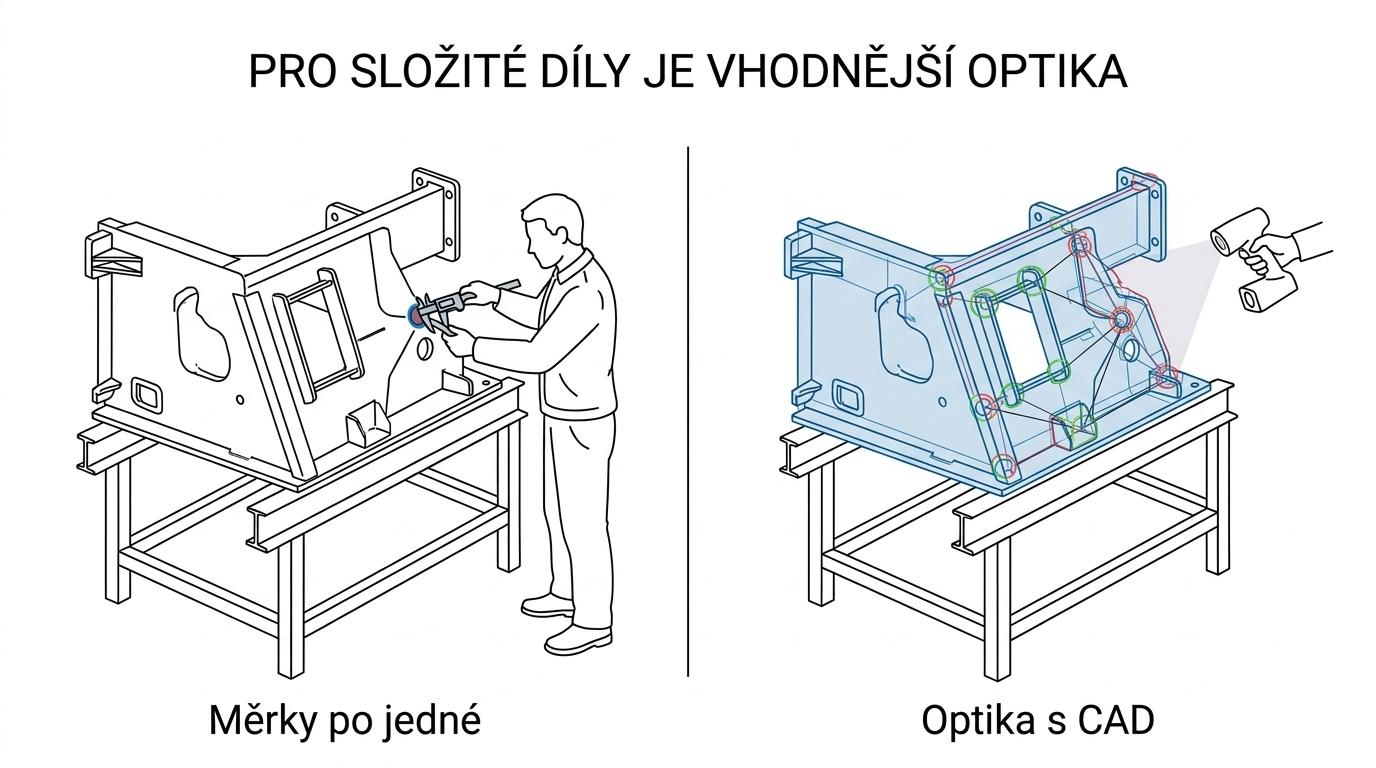
Techcad.cz dlouhodobě ukazuje, že 3D měření a rozšířená realita mají velký přínos ve chvíli, kdy je nutné rychle ověřit geometrii, montážní správnost nebo polohu prvků bez zdlouhavého přesouvání dílu mezi pracovišti. To je důležité hlavně pro digitální inspekci výroby, kde se nečeká na měrové středisko, ale rozhoduje se přímo u linky.
Typické scénáře, kde bezdotykové měření dílů často vítězí:
- Složitá geometrie: více kontrolovaných znaků v jednom kroku místo postupného měření několika měrkami
- Velké díly a svařence: měření přímo na místě bez manipulace s těžkým kusem
- In line kontrola kvality: rychlá odezva pro seřízení procesu ještě během výroby
- 100% kontrola vybraných znaků
- porovnání as built vs as designed
- měření podle CAD dat
- bezkontaktní kontrola citlivých nebo měkkých povrchů
Přesnost, nejistota měření a traceability v praxi
Právě tady bývá kolem bezkontaktního měření nejvíc zjednodušení. Rychlé optické měření ještě samo o sobě neznamená, že je automaticky vhodné pro každý tolerovaný rozměr. Stejně důležité jako samotná rychlost je otázka nejistoty měření, kalibrace a traceability.
NIST v oblasti dimensional metrology dlouhodobě zdůrazňuje, že průmysl míří k menším nejistotám, rychlejší odezvě a širším měřicím možnostem. Současně ale platí, že cesta k důvěryhodnému výsledku vede přes navázání na etalony délky a dobře řízený kalibrační řetězec. U tradičních měrek, hlavně u gauge blocks neboli koncových měrek, je tato logika velmi pevně zavedená. Jde o délkové standardy s rovnoběžnými plochami, používané pro kalibraci a porovnávání, s jasně definovaným postupem a známou historií použití.
To je hlavní důvod, proč klasické metrologické postupy zůstávají důležité. Bezdotykové systémy mohou být velmi přesné, ale u některých aplikací potřebují pečlivěji řešit vliv povrchu, světla, registrace, teploty, vibrací nebo algoritmického vyhodnocení. NIST také upozorňuje, že optické probing systémy vyžadují další výzkum a modelování, aby mohly být správně zahrnuty do simulací nejistoty. Z pohledu praxe to znamená jediné: výsledek z kamery nebo skeneru musí být zasazen do reálného metrologického rámce, ne brán jako samozřejmost.
Srovnání metod měření podle výrobního scénáře
[markdown] | Kritérium | Klasické měrky | Bezkontaktní optické měření | AR a měření pomocí CAD | | --- | --- | --- | --- | | Rychlost jednoho jednoduchého rozměru | velmi vysoká | vysoká | střední až vysoká | | Kontrola více znaků najednou | nízká | vysoká | velmi vysoká | | Vhodnost pro 100% kontrolu | omezená | vysoká | vysoká | | Traceability a referenční kalibrace | velmi silná | závisí na systému a postupu | závisí na systému a referenčních datech | | Práce přímo na dílně | dobrá | velmi dobrá | velmi dobrá | | Závislost na obsluze | střední | střední | nižší při správné automatizaci | | Napojení na CAD a digitální dvojče | minimální | dobré | výborné | | Vhodnost pro velké sestavy | slabší | dobrá | velmi dobrá | [/markdown]Tahle tabulka dobře ukazuje, proč se debata nemá vést ve stylu „co je lepší“, ale „co je vhodnější pro konkrétní úkol“. V metrologické laboratoři bude často stále vítězit klasika. Na výrobní lince nebo při rychlé inspekci velkého dílu bývá efektivnější optický přístup.
In line kontrola kvality a 100% kontrola ve výrobě
Největší síla bezkontaktního měření se ukazuje tam, kde je potřeba reagovat rychle. Pokud kontrola přijde až po dokončení celé série, je pozdě. Vzniká zmetkovitost, přeseřizování, zbytečné náklady a nejistota, kde přesně se proces odchýlil.
In line kontrola kvality mění kontrolu z pozdního ověření na aktivní součást řízení výroby. Kamera, optický senzor, 3D skener nebo AR inspekční nástroj mohou vyhodnotit rozměry a geometrii během výroby nebo krátce po operaci. Výsledkem není jen informace „vyhovuje, nevyhovuje“, ale i rychlá zpětná vazba pro obsluhu a procesního inženýra.
Tady se otevírá prostor i pro AI kontrolu kvality. Ne jako náhrada metrologie, ale jako vrstva nad daty z inspekce výroby pomocí kamer a 3D systémů. AI umí vyhodnocovat trendy, odhalovat opakující se odchylky a upozornit na změnu procesu dřív, než se vymkne toleranci.
V praxi se nejčastěji sleduje:
- rozměrová kontrola dílů
- poloha otvorů a hran
- deformace po svařování
- kompletnost sestavy
- odchylka vůči CAD modelu
- automatická kontrola rozměrů ve výrobním taktu
Měření pomocí CAD a porovnání as built vs as designed
Jakmile se kontrola opře o CAD data, posouvá se na vyšší úroveň. Už se neporovnává jen jeden rozměr, ale celý výrobek vůči návrhu. To je důležité pro digitální dvojče ve výrobě i pro běžnou dílenskou praxi.
Měření pomocí CAD přináší dvě zásadní výhody. První je rychlost interpretace výsledku. Operátor nečte řadu samostatných hodnot, ale vidí, kde se skutečný díl odchyluje od nominální geometrie. Druhá je jednoznačnost. Pokud je referencí správně spravovaný model, snižuje se riziko práce se zastaralou výkresovou dokumentací nebo neúplným kontrolním plánem.
Na Techcad.cz je tento přístup dobře vidět u řešení pro kontrolu kvality pomocí rozšířené reality, kde se CAD model překrývá na reálný díl a odchylky se zobrazují přímo v místě problému. U velkých svařenců a složitých sestav to znamená velkou úsporu času. Není nutné dlouze hledat, kde chyba vznikla. Inspektor ji vidí přímo na dílu.
Podobný směr dává smysl i ve spojení se systémem ZW3D. Ten není jen nástrojem pro konstrukci a CAM, ale také zdrojem referenčních CAD dat pro návazné kontroly. Pokud firma pracuje v jednom digitálním řetězci od návrhu přes výrobu po inspekci, roste jistota, že se všichni dívají na stejnou geometrii a stejné tolerance. Na 4-cad.cz i Techcad.cz je právě tahle provázanost CAD dat, výroby a kontroly kvality dlouhodobě silným tématem.
Proč je CAD referenční data tak silné pro kontrolu kvality
- Jedna geometrická pravda: návrh, výroba i kontrola vycházejí ze stejného modelu
- Rychlé porovnání odchylek: as built vs as designed je viditelné okamžitě
- Lepší dohledatelnost: výsledky lze ukládat k sérii, zakázce i konkrétnímu kusu
- Vyšší přínos pro výrobu: data z kontroly pomáhají při korekcích procesu, ne jen při třídění kusů
Kdy klasické měrky zůstávají nejlepší volbou
Tam, kde je potřeba referenční kalibrace, velmi nízká nejistota a stabilní, standardizovaný postup, mají klasické měrky stále jasný náskok.
To platí hlavně pro kalibraci jiných měřidel, ověřování délkových standardů, jednoduché kontrolní operace s úzkou tolerancí a situace, kdy je měřený znak snadno přístupný a dobře definovaný. Koncové měrky, kalibry nebo dotekové systémy nejsou „starý způsob“, který čeká na nahrazení. Jsou to základy metrologické infrastruktury. Bez nich by bylo velmi obtížné doložit návaznost výsledků i u moderních optických systémů.
Kontaktní měření má ještě jednu silnou vlastnost. Bývá méně citlivé na lesk povrchu, průhlednost materiálu nebo proměnlivé světelné podmínky na dílně. V prostředí, kde se mění prach, teplota i obsluha, je to stále velmi cenná přednost.
Jak zavádět bezkontaktní měření na dílně bez zbytečných slepých míst
Úspěch nestojí jen na výběru zařízení. Rozhoduje i to, jak firma propojí měření s CAD daty, tolerancemi, kalibrací, pracovním postupem a reakcí na zjištěnou odchylku.
Pokud se bezkontaktní systém nasadí jen jako „rychlá kamera na kontrolu“, často narazí na nedůvěru výroby i kvality. Když se ale od začátku nastaví pravidla pro measurement uncertainty, referenční díly, validaci výsledků a přenos dat do výroby, přínos bývá velmi rychle vidět.
Praktický postup mívá tuto logiku:
- Vyberte správný typ úlohy: největší přínos bývá u vícerozměrové kontroly, velkých dílů a častého opakování
- Navazujte na CAD a tolerance: bez jasného nominálu a toleranční logiky je digitální inspekce slabá
- Ověřte korelaci s referenční metodou: optický výsledek musí být porovnán s důvěryhodným kontaktním měřením
- Řešte podmínky na dílně: světlo, upnutí, teplota, poloha dílu a způsob registrace mají přímý vliv na výsledek
- Napojte kontrolu na reakci procesu: data musí vést ke korekci, ne jen k archivaci
Právě tento krok často rozhoduje o tom, zda bezkontaktní měření bude jen zajímavou technologií, nebo skutečným nástrojem pro řízení výroby.
Rozšířená realita, digitální inspekce výroby a budoucí směr kontroly
Rozšířená realita přináší do kontroly kvality něco, co klasické měrky nabídnout neumí. Výsledek není skrytý v tabulce, ale zobrazený přímo na dílu. U operací, jako je kontrola svařování 3D, kontrola bodových svarů nebo ověření montážní polohy, je to velmi silný způsob práce. Zvlášť když je potřeba rozhodovat rychle a přímo na výrobní ploše.
Nejde přitom jen o vizualizaci. Pokud je systém správně zarovnán s reálným dílem a pracuje s referenčními CAD daty, dostává se firma k velmi praktickému nástroji pro digitální dvojče kontrola kvality. Technik vidí odchylku v kontextu geometrie, tolerance i navazující operace. To je velký rozdíl oproti izolovanému číslu na displeji.
NIST dlouhodobě ukazuje, že směr vývoje míří k rychlejší odezvě a rozšířeným měřicím schopnostem. Průmyslová rozšířená realita, optická kontrola kvality ve výrobě a 3D inspekce ve výrobě přesně do tohoto směru zapadají. Ne jako náhrada všech tradičních postupů, ale jako velmi silná vrstva tam, kde výroba potřebuje rozhodovat hned, pracovat s CAD modelem a držet kvalitu pod kontrolou přímo v procesu.
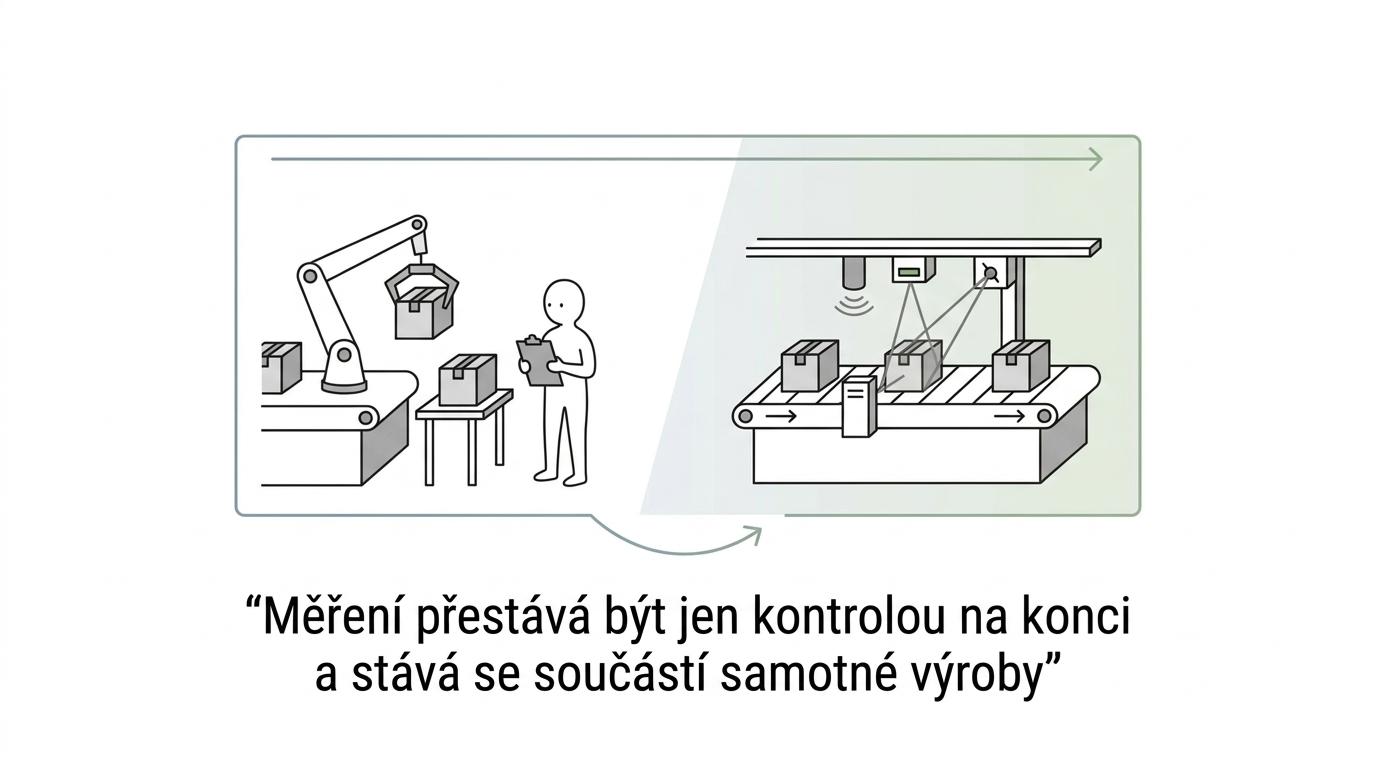
Pro firmy, které chtějí posunout rozměrovou kontrolu dílů z laboratoře blíž ke stroji, je to často ten moment, kdy měření přestane být jen kontrolou na konci a stane se součástí samotné výroby.